คำแนะนำเกี่ยวกับกระบวนการผลิตแหนบ – การเจาะรูสำหรับยึดสเปเซอร์กันชน (ตอนที่ 4)
1. คำนิยาม:
การใช้เครื่องเจาะและอุปกรณ์จับยึดเพื่อเจาะรูในตำแหน่งที่กำหนดสำหรับยึดแผ่นกันเสียง/ตัวเว้นระยะกันกระแทกที่ปลายทั้งสองด้านของเหล็กแผ่นสปริง โดยทั่วไปแล้ว กระบวนการเจาะมีสองประเภท ได้แก่ การเจาะเย็นและการเจาะร้อน
2. แอปพลิเคชัน:
ใบไม้บางส่วนมีตาห่อหุ้ม และใบไม้ชนิดอื่นๆ
3.1. การตรวจสอบก่อนการเจาะรู
ก่อนเจาะรู ให้ตรวจสอบเครื่องหมายรับรองคุณภาพการตรวจสอบของเหล็กแผ่นสปริงในขั้นตอนก่อนหน้า ซึ่งต้องผ่านการรับรอง ในขณะเดียวกัน ให้ตรวจสอบคุณสมบัติของเหล็กแผ่นสปริง หากตรงตามข้อกำหนดของกระบวนการ จึงจะอนุญาตให้เริ่มกระบวนการเจาะรูได้
ดังแสดงในรูปที่ 1 ด้านล่าง ให้เจาะรูรูปวงรีที่ปลายของแผ่นเหล็กสปริง โดยกำหนดตำแหน่งรูตรงกลาง และปรับเครื่องมือกำหนดตำแหน่งตามขนาดของ L', B, a และ b
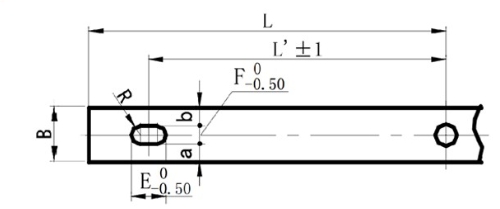
(ภาพที่ 1 แผนภาพแสดงตำแหน่งการเจาะรูรูปวงรีที่ปลาย)
ดังแสดงในรูปที่ 2 ด้านล่าง ให้เจาะรูวงกลมที่ปลายของแผ่นเหล็กสปริง โดยกำหนดตำแหน่งรูตรงกลาง และปรับเครื่องมือกำหนดตำแหน่งตามขนาดของ L' และ B
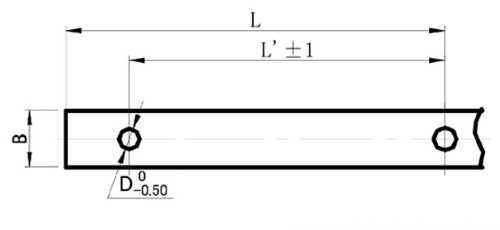
(ภาพที่ 2 แผนภาพแสดงตำแหน่งการเจาะรูวงกลมที่ปลาย)
3.3 การเลือกใช้การเจาะเย็น การเจาะร้อน และการเจาะรู
3.3.1การประยุกต์ใช้การเจาะเย็น:
1) หากความหนาของเหล็กแผ่นสปริง t < 14 มม. และเส้นผ่านศูนย์กลางของรูมากกว่าความหนา t ของเหล็กแผ่นสปริง การเจาะเย็นจะเหมาะสมกว่า
2) หากความหนาของเหล็กแผ่นสปริง t≤9 มม. และรูเป็นรูปวงรี การเจาะเย็นจะเหมาะสม
3.3.2. การประยุกต์ใช้การเจาะและการตอกด้วยความร้อน:
การตอกร้อนหรือการเจาะรูสามารถใช้ได้กับเหล็กแผ่นสปริงที่ไม่เหมาะกับการเจาะรูเย็น ในระหว่างนั้นการชกแบบร้อนอุณหภูมิความร้อนจะต้องควบคุมอยู่ที่ 750 ~ 850 ℃ และเหล็กแผ่นเรียบจะมีสีแดงเข้ม
เมื่อทำการเจาะรู ต้องตรวจสอบเหล็กแผ่นสปริงชิ้นแรกก่อน หากผ่านการตรวจสอบครั้งแรกแล้ว จึงจะสามารถดำเนินการผลิตจำนวนมากได้ ในระหว่างการทำงาน ต้องระมัดระวังเป็นพิเศษในการป้องกันไม่ให้แม่พิมพ์กำหนดตำแหน่งหลวมหรือเลื่อน มิเช่นนั้น ขนาดที่กำหนดจะเกินช่วงความคลาดเคลื่อนที่ยอมรับได้ ส่งผลให้ผลิตภัณฑ์ในแต่ละล็อตไม่ได้มาตรฐาน
3.5.การจัดการวัสดุ
เหล็กแผ่นสปริงที่เจาะรูแล้วจะต้องวางซ้อนกันอย่างเป็นระเบียบ ห้ามวางแบบไม่เป็นระเบียบ เพราะจะทำให้พื้นผิวเป็นรอยบุบ ต้องทำเครื่องหมายรับรองการตรวจสอบ และติดบัตรโอนย้ายงานให้เรียบร้อย
4. มาตรฐานการตรวจสอบ:
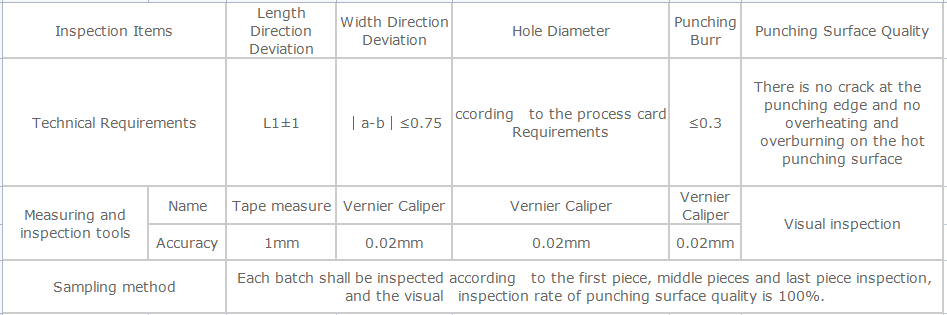
วัดขนาดรูตามรูปที่ 1 และรูปที่ 2 มาตรฐานการตรวจสอบการเจาะรูและการเจาะแสดงไว้ในตารางที่ 1 ด้านล่าง
วันที่โพสต์: 27 มีนาคม 2024


